铸造铝合金缺陷分析及其对铸造机械销售的启示
引言
铸造铝合金因其优异的轻量化、导热性和铸造性能,广泛应用于汽车、航空航天、电子等领域。在铸造生产过程中,由于工艺参数、模具设计、合金成分等因素,常会产生各种缺陷,直接影响产品性能与成品率。对于铸造机械销售人员而言,深入了解这些缺陷及其成因,不仅能更好地为客户提供解决方案,还能有效推广适应市场需求的高品质铸造设备。本文系统分析铸造铝合金常见缺陷,并探讨其与铸造机械销售之间的关联。
一、铸造铝合金常见缺陷类型及成因
1. 气孔与针孔
缺陷特征:铸件内部或表面出现圆形或梨形孔洞,内壁光滑。
主要成因:
- 合金液吸气(主要是氢气),在凝固时析出。
- 模具排气不良,型腔气体无法排出。
- 浇注系统设计不合理,产生紊流卷气。
- 涂料发气量大。
2. 缩孔与缩松
缺陷特征:铸件厚大部位或最后凝固区域出现宏观或微观孔洞,形状不规则,内壁粗糙。
主要成因:
- 合金液态收缩和凝固收缩得不到补缩。
- 浇冒口系统设计不当,补缩通道过早凝固。
- 铸件壁厚不均,热节过多。
3. 夹渣与夹杂
缺陷特征:铸件内部或表面存在非金属夹杂物,如氧化物、熔剂残渣等。
主要成因:
- 精炼变质处理不足,熔渣未除净。
- 浇注时二次氧化。
- 炉料不洁净或回炉料比例过高。
4. 裂纹(热裂与冷裂)
缺陷特征:热裂多呈不规则弯曲,沿晶界开裂,表面氧化;冷裂为平直裂纹,穿晶断裂。
主要成因:
- 合金化学成分不合格,杂质元素超标。
- 铸件结构设计不合理,应力集中。
- 冷却速度过快或开模时间不当。
- 模具温度不均。
5. 冷隔与浇不足
缺陷特征:铸件表面出现未完全融合的接缝或局部缺肉。
主要成因:
- 浇注温度过低,合金流动性差。
- 浇注速度太慢或中断。
- 铸件壁太薄,流程太长
- 排气不畅。
6. 偏析
缺陷特征:化学成分与组织不均匀,分为晶内偏析、区域偏析和比重偏析。
主要成因:
- 冷却速度过慢,溶质元素重新分配。
- 合金液长时间静置,导致密度不同相分离。
二、缺陷控制与铸造机械的关系
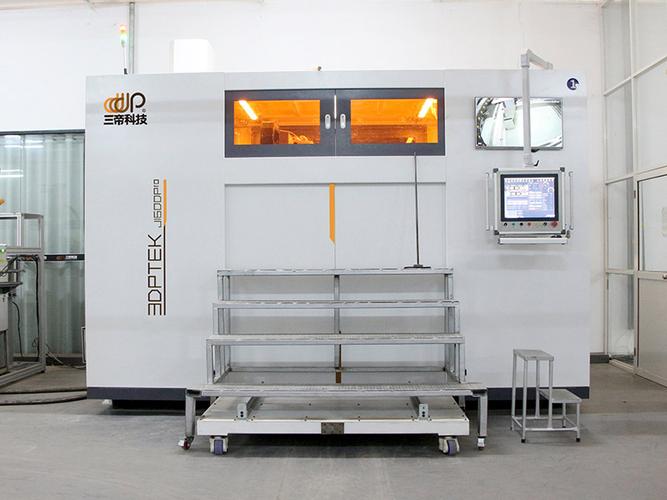
要减少上述缺陷,除了优化合金成分与铸造工艺外,铸造机械的性能至关重要。以下设备与缺陷控制直接相关:
- 熔炼与精炼设备:良好的熔化炉、精炼除气机可降低气孔、夹渣缺陷。销售时应强调设备的除气效率与温度控制精度。
- 压铸机/重力铸造机:压射速度、增压建压时间、模具温度控制影响卷气、缩孔与冷隔。高性能压铸机可提供多段压射与实时压射曲线控制。
- 模具温控设备:模温机可均衡模具温度,减少热裂、冷隔与缩松。
- 真空系统:真空压铸能显著减少气孔,适用于高致密件。销售时可作为高端卖点。
- 浇注系统自动化:自动浇注机保证浇注速度与温度稳定,减少冷隔与浇不足。
三、面向铸造机械销售的策略建议
铸造机械销售人员应具备缺陷分析能力,从客户痛点出发:
- 若客户气孔报废率高,可推荐真空压铸机或高效除气机。
- 若缩孔严重,推荐加大压射比压或优化增压系统的压铸机。
- 若裂纹频发,建议改进模具冷却系统或采用模温机。
通过案例分析、试模对比,直观展示设备对缺陷率的改善效果,可显著提高成交率。
四、
铸造铝合金缺陷的成因复杂,涉及材料、工艺、设备多环节。对于铸造机械销售而言,掌握缺陷知识不仅是技术支持的基础,更是精准营销的利器。只有将设备性能与缺陷解决紧密结合,才能赢得客户信任,在竞争激烈的市场中脱颖而出。随着轻量化需求增长,智能化、高精度的铸造机械将成为减少缺陷、提高品质的关键,销售方向也应向整体解决方案提供商转型。
如若转载,请注明出处:http://www.scaglyz.com/product/22.html
更新时间:2026-10-24 10:52:40